
Probleme in der Wasserabfüllung eingrenzen
Schnittregisterdrift bei Sleeves: Druck, Schnitt und Aufbringen Vergleichen
Druckbild dicht am Schnittrand beweist kein Verrutschen auf der Flasche. Rapport, erkannter Bezug, physischer Schnitt und Aufbringposition sind verschiedene Grenzen. Schrumpfung kann die erste Abweichung verdecken; ungeschrumpfte orientierte Muster behalten.
Verbinden Sie Rolle/Grafikrevision mit Material vor Schnitt, sicher entnommenen geschnittenen Sleeves und aufgebrachten/geschrumpften Mustern. Freigegebenen Bezug und Vorzeichenmethode nutzen. Klinge, Sensor, Vorschub und Tunnel nicht ändern, bevor die erste veränderte Beziehung feststeht.
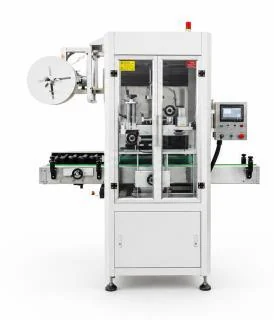
Bezug, Rolle und Vorzeichen definieren
Freigegebene Grafik, Filmspezifikation, Los, Nennrapport und eingebaute Erkennung sichern. Dedizierte Marke oder autorisiertes Grafikmerkmal unterscheiden; nicht jede Anlage nutzt denselben Bezug. Gute/auffällige Muster mit Seite, Laufrichtung und Rollenposition erhalten.
Schnitt-Bezug-Messstelle, positive Richtung und Materialauflage vereinbaren. Tatsächlichen Rapport, Schnittversatz und geschnittene Länge getrennt aufzeichnen. Anfahren, stationär, Spleiß und Neustart sichern. Toleranzen anderer Anlagen oder Materialien werden nicht zu Projektgrenzen.
Rechenbeispiel: 12 Sleeves außerhalb der projektfreigegebenen Registerbewertung unter 800 untersuchten geschnittenen Sleeves ergeben 1,5%. Sleeves zählen, nicht Marken oder Wiederholungsmessungen. Versatzverteilung und Rollenlage separat halten. Keine allgemeine Toleranz oder Allot Tech Leistungsangabe.
Vor dem Schrumpfen vergleichen
Verknüpfte Muster verhindern, dass spätere Optik einen früheren Schnittfehler verdeckt. Richtiger Schnitt mit falscher Höhe gehört zum Aufbringen.
| Muster | Nachweis | Prüfbereich |
|---|---|---|
| Rapport/Bezug schon am Eingang verändert | Freigegebene Grafik und orientierte Muster | Druck-/Materialspezifikation und Los |
| Eingang konstant, Schnitt-Bezug driftet | Verknüpfte Schnittmuster, Erkennung und Phase | Anlagenspezifische Erkennung, Vorschub und Schnitt |
| Abweichung startet beim Spleiß/Neustart | Stoßidentität und geordnete Vor-/Nachmuster | Freigegebener Übergang statt pauschaler Wärmeänderung |
| Schnitt gut, Bild ändert sich nach Aufbringen | Gemeinsame Schnittbasis und Folgepunkte | Platzierung/Schrumpfung, kein bewiesener Registerfehler |
Ohne Klingen- oder Sensorrezept retesten
Abstand zu Messern, Dorn, heißem Tunnel und bewegter Folie halten. Fachpersonal isoliert nach OEM. Erkennung oder Ausschleusung nicht abschalten, um Erfolg vorzutäuschen.
- 01
Orientiertes Vor-/Nachmaterial, Originalwerte, Rolle und Grafik sichern.
- 02
Bezug, Vorzeichen, Phasen und Disposition mit Qualität und Filmlieferant vereinbaren.
- 03
Nach Isolation/Prüfung eine Korrektur an der ersten Grenze autorisieren.
- 04
Druck/Schnitt/Aufbringen mit relevantem Stoß und Neustart wiederholen.
- 05
Register und getrennte Aufbring-, Lesbarkeits- und Fertigetikettenanforderungen vor Abnahme prüfen.
Ungeschnittene Folie und reale Sleeves mitsenden
Druckrapportfehler, instabile Druck-Schnitt-Beziehung und falsche Aufbringhöhe sind verschiedene Umbauten. Mehr Tunnelwärme belegt keine Lösung eines ungeschrumpft vorhandenen Fehlers. Zeigen Sie den ersten messbaren Unterschied.
Allot Tech erhält freigegebene Grafik, Material und orientierte Eingangs-, Schnitt- und Aufbringmuster. Verbleibende Erkennung, Spleiß, Cutter, Aufbringen und Tunnel identifizieren, Optionen nicht voraussetzen. Jede neue Grafik-/Materialrevision auf realer Konfiguration verarbeiten lassen und bestätigen.
Druckmaterialabnahme, Service, Inspektion und verbundene Freigabe zuordnen. Andere Rollenlänge oder Rapport zwischen Versuchen offenhalten statt Quoten direkt als Verbesserung zu verkaufen. Ein kurzer Test eines Druckbilds qualifiziert nicht alle Farben, Folien oder Stoßaufbauten.
- Freigegebene Grafik und Bezug
- Materialrevision, Lose und Orientierung
- Eingangs-, Schnitt- und Aufbringfolge
- Rapport, Länge und signierter Versatz
- Erkennung, Spleiß und Neustart
- Material-, Service- und Qualitätsabnahme
Häufige Fragen
Soll bei Schnitt durchs Motiv zuerst die Wärme geändert werden?
Nicht aufgrund dieses Symptoms. Ungeschrumpfte Druck-Schnitt-Beziehung zuerst prüfen; der Tunnel erklärt keinen vorgelagerten Schnittversatz.
Qualifiziert ein akzeptiertes Motiv einen anderen Druck?
Nein. Erkennung und freigegebene Grafik-/Materialanforderungen mit eigener Testbasis für die Änderung bestätigen.
Weitere Problemlösungen
Wasserabfüllmaschine mit geringer Leistung: Ursachen gezielt eingrenzen
Wasserabfüllmaschine mit geringer Leistung: Ursachen gezielt eingrenzen →Lockere Wassergebinde, Folienrisse und schiefe Flaschengruppen prüfen
Lockere Wassergebinde, Folienrisse und schiefe Flaschengruppen prüfen →Undichte Flaschen nach Verschließen
Undichte Flaschen nach Verschließen →Falten und schiefe Etiketten
Falten und schiefe Etiketten →Füllstandschwankung und Unterfüllung
Füllstandschwankung und Unterfüllung →Flaschenstau und Umkippen
Flaschenstau und Umkippen →Fehlende oder unlesbare Datencodes
Fehlende oder unlesbare Datencodes →Nasse Flaschen nach Trocknung
Nasse Flaschen nach Trocknung →Anlaufausschuss nach Formatwechsel
Anlaufausschuss nach Formatwechsel →Fehlende oder zusätzliche Flaschen
Fehlende oder zusätzliche Flaschen →Stau und fehlende Verschlüsse
Stau und fehlende Verschlüsse →Scheuerstellen und Kratzer im PET
Scheuerstellen und Kratzer im PET →Risse in Etikettenbahn und Träger
Risse in Etikettenbahn und Träger →Flaschenkartons gehen wieder auf
Flaschenkartons gehen wieder auf →PET-Flaschenboden kippelt nach dem Blasen
PET-Flaschenboden kippelt nach dem Blasen →Füllventil tropft nach dem Schließen
Füllventil tropft nach dem Schließen →Ausschleussignal ohne tatsächliche Entfernung
Ausschleussignal ohne tatsächliche Entfernung →Wasserpaletten neigen sich nach dem Stapeln
Wasserpaletten neigen sich nach dem Stapeln →Eingezogene Seitenwände nach dem Verschließen
Eingezogene Seitenwände nach dem Verschließen →Schiefe oder falsch angesetzte Schraubkappen
Schiefe oder falsch angesetzte Schraubkappen →Fehlende oder intermittierende Spülstrahlen
Fehlende oder intermittierende Spülstrahlen →Luftdruck fällt am Eingang der PET-Blasmaschine
Luftdruck fällt am Eingang der PET-Blasmaschine →Betriebsdaten von Allot Tech prüfen lassen
Senden Sie Maschinenkennung, Verpackungszeichnung und zeitlich erfasste Beobachtungen. Unbekannte Angaben bitte kennzeichnen.