
瓶装水生产问题排查
套标切割对位漂移:沿印刷基准、切口和套入位置排查
图案靠近切边,不一定是标签在瓶上滑动。印刷重复节距、检测基准、实际切口与最终套入位置是不同边界,热缩后的外观还可能掩盖最初偏差。应保留未收缩的切标样品,让切口与原始印刷关系可核对,而不是仅看成品照片猜测热缩温度。
把卷号和图稿版本,关联到切前材料、获准安全取样的切后标签,以及套入和收缩后样品。采用批准的印刷基准和带方向的偏移记录。先确认哪一段关系首次改变,再由专业人员评估刀具、检测、送膜或应用接口,不能照文章直接改设定。
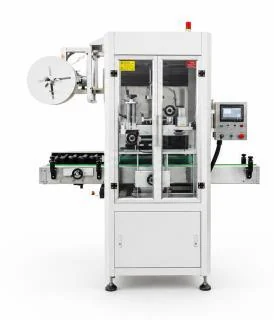
给切标偏移确定印刷基准和卷料身份
保留批准图稿、套标材料规格、卷料批次、标称印刷节距与实际检测路线。有的路线采用专用色标,有的依据获准图案特征,必须确认当前方式,不能假定所有设备都扫描相同标记。留存正常参照与异常材料,标明正反、行进方向及卷内位置。
约定从哪个印刷基准量到切口、哪个方向为正,以及材料在测量时如何支撑。实际印刷节距、切口偏移和切后标签长度分别记录;保留起步、稳定运行、接卷和重启的先后样本。不能把其他设备或其他材料的公差直接当作当前项目允许值。
计数示例:按项目批准的对位判定检查800枚切后标签,其中12枚不符合该判定,比例为1.5%。分母是标签,不是色标数,也不是同一标签的重复测量次数。偏移分布和卷内位置另记。这不是通用允许偏差、机器额定速度或Allot Tech生产结果。
先检查未热缩样品的印刷到切口关系
把同一物料链的样品按工序排序。切口正确但套入高度不对,应进入应用位置问题;不能因为成品图案歪斜,就直接认定切割对位失效。
| 模式 | 保留证据 | 评估边界 |
|---|---|---|
| 来料印刷节距或基准已发生变化 | 批准图稿和对应卷料的定向样本 | 印刷和材料规格及批次 |
| 来料节距稳定,切口相对基准移动 | 关联切后样品、检测路线与运行阶段 | 该设备的检测、送膜和切割接口 |
| 偏差首先出现在接卷或重启后 | 接卷身份及前后有序样本 | 批准的接卷重启过渡,而非先调热缩 |
| 切口关系正常,套入或热缩后位置变化 | 相同切标基准及应用节点 | 套入定位或热缩任务,不是已证实的切标问题 |
复测批准卷料,不提供刀具与传感器调法
远离切刀、中心柱、热通道和运动卷料,合格人员隔离能量后按制造商程序操作。不得关闭色标识别或剔除来使试验看起来正常,也不要把热缩温度当作上游切口偏移的通用处理。
- 01
保存有方向的切前切后材料、原始读数、卷料身份和批准图稿,避免丢失对位参照。
- 02
与质量和膜材供应商约定印刷基准、带方向测量、取样阶段和异常材料处置。
- 03
合格隔离检查后,在最早变化边界授权一项纠正,并记录保留的其他条件。
- 04
重复相同的节距、切口和套入比较,包含相关接卷与重启过程,不只检查稳定段。
- 05
评审对位及另行要求的套入、可读性和成品标签项目,完成批准后再放行。
询价同时提供未切材料和实际切标
印刷节距问题、印刷到切口不稳定,以及切得正确但套入高度错误,是不同改造范围。增加热缩强度不能证明未热缩样品中已有的切口偏差被解决。让供应商看见最早变化的位置,比只给一张成品歪标照片更能界定工作。
向Allot Tech发送批准图稿、材料规格和有方向的来料、切后及应用样本,说明原有检测方式、接卷、切割、套入和热缩接口。逐项确认供应范围,要求对每一个拟用图稿与材料版本确认真实配置上的可加工性,不推定某个选件已随整机包含。
约定印刷材料验收、设备纠正、检测与联机放行责任。若两次试验卷长或印刷节距不同,应保留差异,不能只用缺陷比例宣称直接改善。单种图案短时通过,不等于全部颜色、膜材或接卷构造都已验证。
- 批准图稿与印刷基准定义
- 膜材套标版本、卷号与方向
- 来料、切后、套入样本顺序
- 节距、标签长度和方向偏移
- 检测方式及接卷重启记录
- 材料、维修、质量验收责任
采购商常见问题
切口切到图案时,应先调热缩温度吗?
不能仅据这个现象决定。先看未热缩标签的印刷到切口关系,热缩设定不能说明上游为何切偏。
一种图案通过,是否可认定其他图稿也可用?
不能。应确认实际基准识别方式及批准材料和图稿要求,对更改版本保留独立的试验与批准依据。
相关问题解决指南
灌装机产量低的原因排查
灌装机产量低的原因排查 →收缩包装松散、破膜和歪包排查
收缩包装松散、破膜和歪包排查 →旋盖后瓶盖漏水排查
旋盖后瓶盖漏水排查 →贴标起皱与歪标排查
贴标起皱与歪标排查 →液位不一致与欠灌排查
液位不一致与欠灌排查 →输送卡瓶与倒瓶排查
输送卡瓶与倒瓶排查 →日期码漏打与模糊
日期码漏打与模糊 →吹干后瓶身仍带水
吹干后瓶身仍带水 →换瓶型后的启动废品
换瓶型后的启动废品 →包装缺瓶或多瓶
包装缺瓶或多瓶 →理盖卡盖与供盖中断
理盖卡盖与供盖中断 →PET瓶磨白与输送划伤
PET瓶磨白与输送划伤 →贴标断带与底纸断裂
贴标断带与底纸断裂 →纸箱封口后重新打开
纸箱封口后重新打开 →吹瓶后瓶底摇晃
吹瓶后瓶底摇晃 →灌装阀关闭后滴漏
灌装阀关闭后滴漏 →有剔除信号但瓶子未离线
有剔除信号但瓶子未离线 →码垛后整托倾斜
码垛后整托倾斜 →封盖后瓶身内凹怎么排查
封盖后瓶身内凹怎么排查 →瓶盖歪盖或错牙的排查
瓶盖歪盖或错牙的排查 →冲瓶喷嘴缺喷或间歇喷射
冲瓶喷嘴缺喷或间歇喷射 →吹瓶机用气时压力下降
吹瓶机用气时压力下降 →让Allot Tech审核问题记录
请提供设备型号、包装图纸和定时观察记录;未知项目注明待确认,以便界定实际需要的服务与设备范围。