
ボトル水設備の不具合診断
スリーブのカット見当ずれ:印刷、切断、装着を順に比較
絵柄が切口に近いことは、ラベルが瓶上で滑った証明ではありません。印刷繰返し、検出基準、実切口、装着位置は別工程です。収縮後の外観が初期ずれを隠す場合があるため、方向を保った未収縮の切断試料を残します。
ロールと図柄版を、切断前、承認された安全採取による切断後、装着・収縮後の試料に結びます。承認基準と正負のある測定法を使います。最初の関係変化が分かる前に刃、センサー、送り、トンネルを変更しないでください。
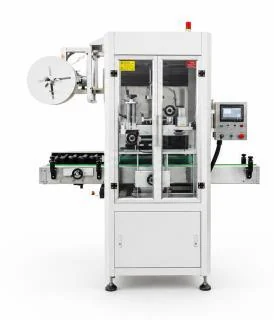
基準、ロール、ずれの符号を定義する
承認図柄、フィルム仕様、ロット、呼びピッチ、実際の検出方式を保存します。専用マークを使う方式と承認された絵柄を使う方式を区別し、全機共通の基準と考えません。正常異常試料の表裏、進行方向、ロール内位置を保ちます。
どの基準から切口を測るか、正方向と材料支持方法を合意します。実印刷ピッチ、切口オフセット、切断長さを別記します。始動、定常、継ぎ、再始動の順序を残し、他機種や別フィルムの公差を今回の合否に流用しません。
計数例:承認された見当評価で切断スリーブ800枚を調べ、12枚が外れた場合は1.5%です。数えるのはスリーブで、マーク数や同一片の再測定ではありません。ずれ分布とロール位置も残します。一般許容差やAllot Techの能力値ではありません。
収縮前の印刷と切口を先に見る
つながった材料試料を比較し、後工程の見た目で前工程を決めつけません。正しい切断で装着高さが違う場合は別の問題です。
| パターン | 証拠 | 検討範囲 |
|---|---|---|
| 入荷材料ですでにピッチ・基準変化 | 承認図柄と方向付き試料 | 印刷・材料仕様とロット |
| 入荷は安定し切口対基準だけ変化 | 対応切断試料、検出、段階 | 固有の検出・送り・切断接口 |
| 継ぎまたは再始動で最初に発生 | 継ぎ識別と前後順序試料 | 承認された移行条件。先に熱を変更しない |
| 切断は合格で装着収縮後に変化 | 同じ切断基礎と適用点 | 装着位置または収縮。見当不良と断定しない |
刃やセンサーの処方を使わず再試験する
カッター、マンドレル、高温トンネル、動くフィルムから離れます。有資格者が隔離とメーカー手順に従い、検出・排出を無効にして見掛けの合格を作りません。
- 01
方向付き前後材料、原記録、ロール、図柄を保存する。
- 02
品質とフィルム供給者で基準、符号、測定支持、採取段階を合意する。
- 03
隔離・点検後に最初の不適合境界で一つの修正を承認する。
- 04
印刷・切断・装着比較を、関連する継ぎと再始動も含めて再実施する。
- 05
見当と別途必要な装着、可読性、完成ラベルを審査して受入を決める。
未切断フィルムと実切断試料を送る
印刷ピッチ不良、印刷対切口の不安定、正しく切れたラベルの高さ違いは別範囲です。未収縮ですでにある切口ずれを、トンネル加熱で修正した証明にはできません。最初の測れる差を示します。
Allot Techに承認図柄・材料仕様と方向付き入荷、切断、装着試料を渡します。既設検出、継ぎ、切断、装着、トンネルを明示し、付属品を推測しません。新しい材料・図柄版ごとに実構成で加工性を確認してください。
印刷受入、機械修正、検査、接続放行を分担します。ロール長やピッチが違う試験は、その差を残して率を比較します。一つの絵柄の短い合格は全色、全材料、全継ぎ構成を承認しません。
- 承認図柄と印刷基準
- 材料版・ロット・方向
- 入荷・切断・装着の順序試料
- ピッチ・長さ・符号付きずれ
- 検出と継ぎ再始動記録
- 材料・整備・品質の受入責任
よくある質問
絵柄を切ったら先に熱を変えますか?
その症状だけでは決めません。未収縮の印刷と切口を先に確認します。トンネルは上流切断の原因を説明しません。
一つの絵柄の合格で別版も使えますか?
証明されません。実際の検出と承認材料・図柄条件を確認し、変更版の独立した試験基礎を残します。
関連する問題解決ガイド
水充填機の生産量が低い・停止が多いときの確認手順
水充填機の生産量が低い・停止が多いときの確認手順 →水ボトルのシュリンク包装が緩い・破れる・傾く原因の調べ方
水ボトルのシュリンク包装が緩い・破れる・傾く原因の調べ方 →キャッピング後の水漏れ
キャッピング後の水漏れ →ラベルのしわと位置ずれ
ラベルのしわと位置ずれ →液面ばらつきと充填不足
液面ばらつきと充填不足 →コンベヤ詰まりと転倒
コンベヤ詰まりと転倒 →日付印字の抜け・かすれ
日付印字の抜け・かすれ →乾燥後も残る水滴
乾燥後も残る水滴 →サイズ替え後の立上げ不良
サイズ替え後の立上げ不良 →パック内の本数不足・過剰
パック内の本数不足・過剰 →キャップ詰まりと供給切れ
キャップ詰まりと供給切れ →PETボトルの擦れ・搬送傷
PETボトルの擦れ・搬送傷 →ラベルウェブ・剥離紙の破断
ラベルウェブ・剥離紙の破断 →封函後にケースが開く
封函後にケースが開く →吹成形後のPETボトル底部のぐらつき
吹成形後のPETボトル底部のぐらつき →閉止後に液だれする充填弁
閉止後に液だれする充填弁 →排出信号があってもボトルが残る
排出信号があってもボトルが残る →積み付け後の水ボトル荷姿の傾き
積み付け後の水ボトル荷姿の傾き →密栓後にボトル側壁がへこむ場合
密栓後にボトル側壁がへこむ場合 →斜め締めとキャップねじ噛み不良
斜め締めとキャップねじ噛み不良 →リンサーの欠噴射と間欠的な噴射
リンサーの欠噴射と間欠的な噴射 →PETブロー機の需要時に入口圧力が下がる
PETブロー機の需要時に入口圧力が下がる →Allot Techへ運転記録を送る
機種、容器図面、時間をそろえた観察記録をお送りください。不明条件は未確認と明記してください。