
ボトル水設備の不具合診断
水ボトル包装の本数が違う:各受渡しで実物を確認する
間違った本数は、供給隙間、受渡し中の落下、検査の誤判定から生じ得ます。カウンターが数える設定イベントは、各パック内の本数を必ずしも証明しません。
疑わしい包装を品質手順で隔離します。承認本数と配列を定義し、成形前、受渡し後、完成品を関連付けます。実物不足、誤排出、総計差は別記します。
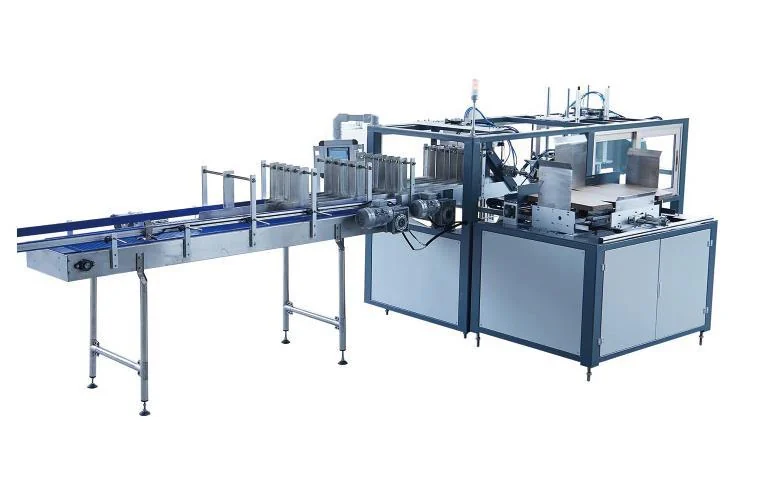
一包装の本数と計数単位を定義
SKU、容器・包装図、レーン、材料ロットを保持します。瓶、組、サイクル、パック、箱を区別します。一サイクル一包と二包では、実包装数への換算が異なります。
承認された安全な方法で内容を数え、上流の組と紐付けます。重量やパルスだけでは、充填ばらつき、包材風袋、必要不良パターンを検証しない限り、正確な本数とは言えません。品質が完全性と処置を定めます。
算例:指定12本なら11本は不足、13本は過剰です。400包中8包が本数違いなら2%。実績や許容率ではありません。不足と過剰を相殺せず別に記録します。
最初の本数不一致を探す
防護外で安定と再起動を観察します。実物、機械カウンター、検査判断は三つの別記録です。
| 状態 | 証拠 | 確認 |
|---|---|---|
| 包装前の組が既に不足 | 識別グループ、レーン隙間、初回事象 | 供給、グループ形成、許容同期 |
| 正しい組が受渡し後に不足 | 紐付く前後群、安全観察 | 受渡し損失。名目配列だけではない |
| 実物正しいが検査で排出 | 基準本数、承認レシピ、排出記録 | 姿勢、設定課題、検査チャレンジ |
| 総計は違うが試料は完全 | 単位、リセット期間、手直し、排出帳 | 計数基準と照合。機械不良と即断しない |
同じ本数チャレンジを反復
運転中包装機へ瓶を追加・取り出したり、防護や欠品検知を迂回したりしません。専門担当はOEM隔離・試験手順に従います。後で総数が合っても疑い品は自動解除できません。
- 01
配列、元レシピ、良・疑いグループを残し、実物基準と試験を合意する。
- 02
供給、受渡し後、出口を安定・再起動で比較し、発生事象と影響包数を分ける。
- 03
最初の失敗境界を専門確認し、一つの許容修正を前後記録付きで承認する。
- 04
同SKU、材料、時間区間で再試験し、実供給の完全性検知・排出を安全に評価する。
- 05
品質が本数、包装健全性、隔離、手直し照合を確認して連結検収する。
整列、受渡し、検査を分けて発注
供給段階の不足、後の損失、誤排出は別の仕事です。高速・高能力の包装機へ替えるだけでは、最初の不一致を特定できません。
Allot Techに承認単位、関連試料、実カウンター基準を示し、整列、受渡し、部品、検査・排出の有無、制御、手直し、連結試験を書面確認します。カタログ装置から特定完全性センサー付属を推定しません。
- 装置、承認本数・配列
- 容器・包材図面、レーン、ロット
- 三点を紐付けた試料
- 計数単位、リセット、手直し・排出照合
- 安定・再起動と承認試験試料
- 製品処置と機械・制御・検査責任
よくある質問
重量だけで欠品なしを証明できますか?
実際の充填、風袋、不良ケースで方法を検証した場合に限ります。独立実物計数と承認チャレンジを保持し、重量を自動的に完全性と同一視しません。
ライン総数が正しければ各パックも完全ですか?
いいえ。何を数え、排出、手直し、リセットをどう扱うか確認します。総数が正しくても個別本数は間違い得ます。
関連する問題解決ガイド
水充填機の生産量が低い・停止が多いときの確認手順
水充填機の生産量が低い・停止が多いときの確認手順 →水ボトルのシュリンク包装が緩い・破れる・傾く原因の調べ方
水ボトルのシュリンク包装が緩い・破れる・傾く原因の調べ方 →キャッピング後の水漏れ
キャッピング後の水漏れ →ラベルのしわと位置ずれ
ラベルのしわと位置ずれ →液面ばらつきと充填不足
液面ばらつきと充填不足 →コンベヤ詰まりと転倒
コンベヤ詰まりと転倒 →日付印字の抜け・かすれ
日付印字の抜け・かすれ →乾燥後も残る水滴
乾燥後も残る水滴 →サイズ替え後の立上げ不良
サイズ替え後の立上げ不良 →Allot Techへ運転記録を送る
機種、容器図面、時間をそろえた観察記録をお送りください。不明条件は未確認と明記してください。