
瓶装水生产问题排查
瓶装水灌装机产量低、频繁停机:先找出哪一段损失产量
屏幕速度达到设定值,不代表每小时能得到同样数量的合格成品。采购新灌装机之前,先分清生产时间损失、进瓶不足、后段堵塞和质量剔除。
固定同一瓶型与包装,用同一时间窗口统计合格瓶,再按事件先后区分上游缺料、灌装旋盖故障、下游阻塞和剔除损失。最先发生的事件通常比最后跳出的报警更有诊断价值。
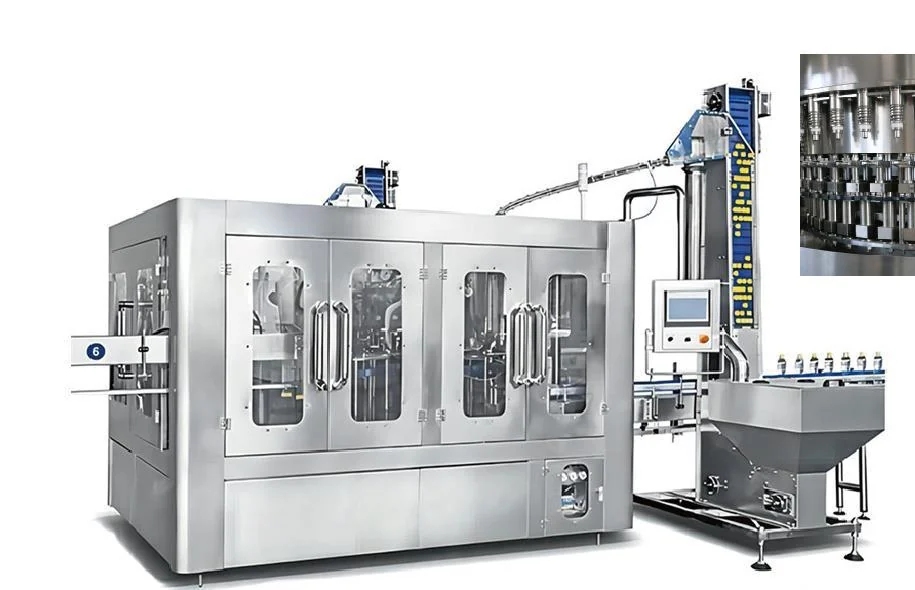
先统一合格成品的计数口径
记录瓶容量、瓶盖、最终包装、测试时长和计数位置。剔除、待检与返工应单列;同时发生的停机不能重复累加。瞬时BPH读数不能代替班次合格产量。
演示算例:60分钟共得到6,000只合格瓶,有效产量为6,000瓶/小时;若其中实际运行45分钟,运行时段速度为8,000瓶/小时。分母不同,回答的问题不同,两个数值都不是Allot Tech机型额定值。
从最先出现的现象缩小原因范围
同一故障可能引发多台设备随后报警。供盖先停、灌装后停,不能仅凭灌装机最后报警判断要换机。保留事件顺序,让对应设备负责人确认触发条件。
怎样证明是上游缺瓶而不是灌装机本身慢?在相同时间轴上记录入口空隙出现的时刻、灌装机减速的时刻和前一台设备停止的时刻。若缺瓶先发生、灌装机随后减速,而出口仍有可用空间,这支持先查供瓶与输送接口;若时序相反,就不能把缺瓶当作已确认原因。拍摄记录应遵守现场规定,避免靠近运动部件取样。
| 观察现象 | 应保存的证据 | 优先审核的范围 |
|---|---|---|
| 灌装机降速前已经出现进瓶空位 | 上游停机时间、进瓶计数和空位到达顺序 | 供瓶、过渡输送与积放 |
| 进瓶和后段空间正常,灌装旋盖仍停机 | 首条报警、供水状态、瓶盖供给与对应瓶型 | 灌装机、供盖或换型相关故障 |
| 旋盖出口满瓶持续排队 | 最先停止的后段设备与可用缓冲量 | 贴标、包装及控制交接 |
| 机器计数增加,合格成品没有相应增加 | 剔除、待检、返工分别计数 | 质量损失而不只是速度 |
一次确认一个原因,再按相同条件复测
不要根据通用网页提高供水压力、设备速度或绕过防护。具体设置与检修需要机型手册和合格技术人员确认。
- 01
固定瓶子、瓶盖、标签和包装的图纸版本。
- 02
保存修改前的合格瓶数、首次停机顺序和剔除量。
- 03
由负责技术人员按设备手册和批准的停机隔离程序审核一个疑似原因。
- 04
每次只记录一项变更,复测重启损失及稳定计数时段。
- 05
合格产量改善且剔除没有增加、后段没有形成新堵塞,才确认变更有效。
判断应维修、改接口还是采购新设备
重复缺瓶优先查供瓶和过渡接口;后段持续阻塞优先查实际包装规格下的产能与控制;已证实灌装机内部存在瓶型限制,再比较换型件、翻修与换机。报价范围应对应实测损失。
提交停机记录时,每次事件至少写明开始时间、结束时间、最先出现的信号、当时的瓶型及恢复结果。无法确认的原因标为待查,不要强行归入某台设备。停机总时长改善但合格瓶数没有增加,也不算解决了产量问题:还应核对恢复阶段的剔除、重复计数及下游待放行产品。保留原始计数和改动前后的两份记录,才能比较同一条件。
- 设备型号、序列号、现有整线布置。
- 瓶与盖图纸、样品和换型记录。
- 目标合格瓶/小时及明确计数边界。
- 首次停机日志、重叠停机与重启剔除量。
- 上游可用供瓶能力、下游合格成品包装速度。
- 供应商应检查、改造、供货及验收证明的项目。
采购商常见问题
换更快的灌装机就能提高整线产量吗?
只有灌装机在目标瓶型下被证实是持续瓶颈时才可能有效。后段包装能力不足时,更快灌装会扩大积压。
询价前最重要的故障资料是什么?
同一测试窗口的合格瓶计数、设备与包装版本、首次停机顺序和剔除数据。这些资料帮助区分单机限制与供料、过渡、包装、质量损失。
相关问题解决指南
让Allot Tech审核问题记录
请提供设备型号、包装图纸和定时观察记录;未知项目注明待确认,以便界定实际需要的服务与设备范围。