
瓶裝水生產問題診斷
瓶裝水充填機產能不足、頻繁停機如何排查?
充填機顯示速度正常,實際合格成品卻不足,常涉及停機時間或品質損失。先確認生產瓶頸的位置,再決定是否需要提高單機能力。
固定瓶型與包裝,在同一時間區間計算合格瓶。把上游供瓶不足、充填旋蓋停機、下游阻塞及剔除分開,並追查最早事件,而非只看最後一條警報。
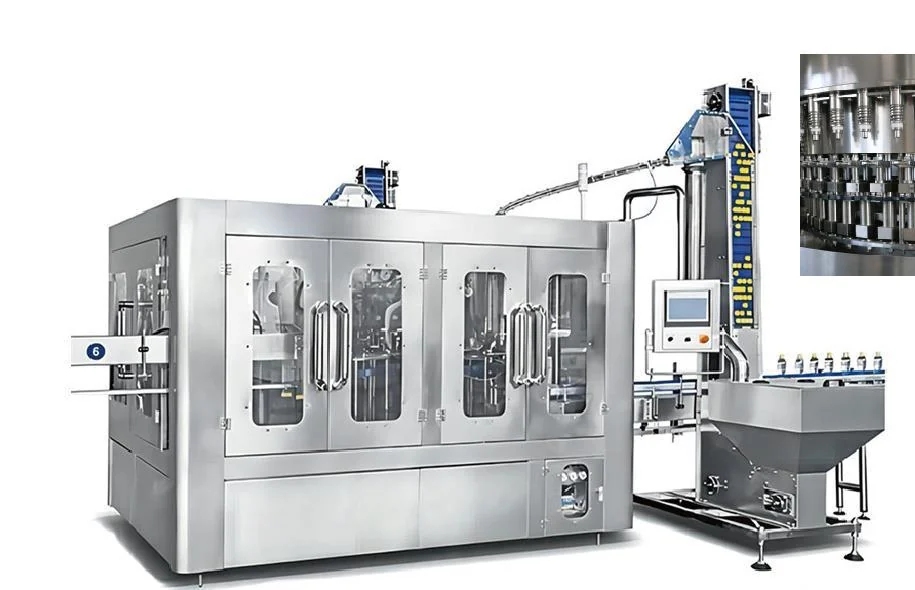
統一計數位置與時間分母
記錄瓶容量、瓶蓋、成品包、測試時間及計數位置。剔除、待驗與重工另外列出;重疊停機不可重複相加。瞬時瓶/小時數值不能替代班次合格數量。
示例:60分鐘得到6,000瓶合格品,區間產能為6,000瓶/小時。若實際運轉45分鐘,運轉期間速率為8,000瓶/小時。兩個分母不同,皆非Allot Tech額定產能。
請在比較表中並列經過時間、實際運轉時間、計數器增加量與經品質確認的合格瓶數。被暫留或等待放行的瓶子不能直接當作可銷售產量;同一瓶經過重工重新計數,也不能重複算成新產出。計數點若在灌裝出口,結果不等於最終包裝出口的合格產量,應標明邊界。
從首個事件判斷應審核的環節
供蓋故障可能先發生,再引起充填機與輸送警報。警報頻率不能直接證明根因;請設備負責人確認事件的觸發條件。
入口出現空檔不一定表示供瓶設備就是根因。請對齊供瓶中斷、灌裝機減速與出口回堵的發生時間,並確認當時使用的瓶型與包裝型式。如果缺瓶早於減速,而且出口仍有空間,才較支持先檢查供瓶及輸送銜接;若灌裝機先停止、其他設備才跟著停止,應回頭確認最早的事件。影像或取樣必須符合現場規定,不能靠近運動部件。
| 最早現象 | 保留資料 | 審核範圍 |
|---|---|---|
| 降速前已有進瓶空位 | 供瓶計數、上游停機及時間順序 | 供瓶與過渡輸送 |
| 供瓶與下游空間正常仍停機 | 首條警報、供水狀態與供蓋情況 | 充填旋蓋及換型件 |
| 旋蓋後滿瓶排隊 | 後段首停設備與實際積放量 | 貼標、包裝及控制介面 |
| 機器計數上升,合格品不足 | 剔除、待驗、重工各自計數 | 品質損失 |
單項變更與對照復測
不要依網頁任意加壓、加速或繞過防護。設定與檢修需由合格技術人員按機型手冊確認。
- 01
固定瓶、蓋、標籤及包裝的圖面版本。
- 02
保存基準合格瓶數、首停記錄與剔除量。
- 03
由技術人員依手冊及核准隔離程序審核一個疑似原因。
- 04
一次記錄一項變更,測量重啟損失及穩定生產區間。
- 05
確認產量提升且未增加剔除或造成新的後段堵塞。
把改善要求寫成明確供貨範圍
重複缺瓶應查供瓶;後段堵塞應查指定包裝下的速率與控制。已確認的充填機瓶型限制,再比較換型件、翻修與換機。報價應對應實測損失。
每筆異常紀錄應列出起訖時間、最先出現的訊號、瓶蓋規格、恢復方式,以及恢復後的合格瓶數。原因不明時保留「待確認」,不要只憑最後警報指定責任設備。若停機時間減少而合格瓶數未上升,仍要檢查重啟剔除、重複計數、品質暫留及下游待放行的瓶子。保存修改前後的原始紀錄,並使用相同計數邊界,才可判斷改善是否成立。
- 機型、序號與整線配置。
- 瓶蓋圖面、樣品與換型紀錄。
- 目標合格瓶/小時及計數邊界。
- 首停順序、重疊停機與重啟剔除。
- 可用供瓶速率與合格包裝速率。
- 需檢查、改造、提供及驗收證明的項目。
常見採購問題
換高速充填機一定能改善嗎?
充填機須被證實是該瓶型的持續瓶頸。若包裝較慢,提高充填速度可能使積壓更嚴重。
詢價應附哪些資料?
定時合格瓶數、設備與包裝版本、首停順序及剔除記錄,才能分辨單機限制和整線損失。
相關故障排查指南
請Allot Tech審核生產記錄
提供機型、包裝圖面和定時觀察資料;未知條件請標示待確認。