
瓶裝水生產問題診斷
瓶裝水收縮包裝鬆散、破膜與瓶組歪斜如何處理?
成品包不牢固,原因可能在進爐前就已出現。沿製程追蹤瓶組與膜,才能判斷材料、組瓶、封口或出料哪個範圍需要改善。
固定瓶型、膜批次及排列,確認缺陷首次出現在組瓶、包膜、封口、爐出口還是後續搬運。將核准樣包與失敗樣包按相同方向比較。
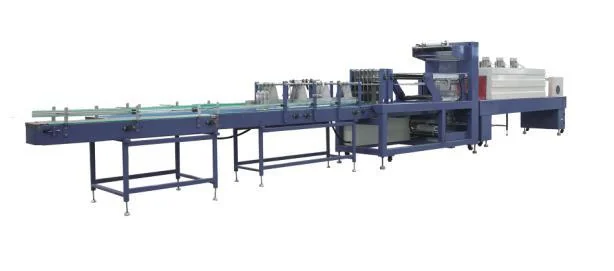
先定義缺陷及成品包要求
鬆膜、接縫開口、撕裂、瓶體變形與瓶組歪斜應分開記錄。照片需顯示接縫、前緣及輸送方向,並標明入爐前或搬運時開始受損。
理想算例:12,000瓶/小時需六瓶包33.33包/分鐘,或十二瓶包16.67包/分鐘,尚未扣除損失。要確認每週期包數,不能混用週期/分鐘與瓶/小時。
記錄樣包時,除了鬆膜、破膜與歪斜,也要寫明觀察發生在進爐前、出爐後、冷卻後或正常搬運後。這些位置代表不同的調查方向。更換膜料批次或瓶型後才出現的異常,應先與原核准材料版本對照;沒有相同條件的重測,就不能把某次外觀改善當成穩定的解決結果。
找出首次可見缺陷
現象只用於縮小範圍;需對照試驗確認。膜不合規格或過渡處損傷,都可能造成相似的破膜外觀。
破膜出現在出爐後,不代表加熱條件已被證實有問題。先比較進爐前相同位置是否有刮傷,再檢查缺陷是否集中在某個瓶型、膜料批次、封口位置或搬運階段。包裝冷卻後的穩定狀態與正常搬運後的散包情況應分開記錄。不要在設備運轉時伸手碰觸熱區、刀具或瓶組;觀察與停機檢查應由合格人員依機型程序安排。
| 現象 | 比對資料 | 審核範圍 |
|---|---|---|
| 入膜前瓶組已歪斜 | 瓶尺寸、組瓶數、導向及過渡時序 | 組瓶與進料 |
| 封口前膜皺褶或位置漂移 | 膜批次、卷向、走膜及裁切位置 | 材料與送膜 |
| 正常出料前接縫已打開 | 接縫位置與核准封口記錄 | 接頭與封口系統 |
| 出爐正常,後續鬆包或撕裂 | 冷卻時間、出料過渡與搬運方式 | 冷卻、輸送及運輸試驗 |
每次只改一個因素
沒有通用的收縮爐溫或膜厚。不得以本文作為開啟防護、接觸熱部件或調整加熱的依據。
- 01
固定瓶型版本、膜批次、充填狀態與排列。
- 02
標記方向,在核准安全觀察點逐段查看樣包。
- 03
技術人員比對送膜、封口與爐參數的核准條件。
- 04
單項變更後在同一區間統計合格包及廢包。
- 05
冷卻與代表性搬運後檢查,不只看剛出爐的外觀。
以可驗收成品界定設備需求
要求在指定方向、冷卻與搬運條件下達到合格包速率。若瓶頸是組瓶或封口,應單列該模組;新收縮爐不能修正已確認的進料問題。
比較改善前後的合格包速時,應固定瓶型、每包瓶數、排列方向、膜料版本及托盤條件。不能用單一外觀良好的樣包替代一段連續測試的結果。若設備採用多通道或每週期完成多包,請分清每分鐘的機器週期與實際合格包數,再對照灌裝出口的合格瓶速。測試也應包含重啟損失、冷卻後外觀與約定搬運條件下的穩定性,並註明未完成的項目。
- 瓶圖面、充填重量、排列及包尺寸。
- 膜種類、規格、批次與核准製程窗口。
- 合格及失敗樣包的接縫與方向照片。
- 首個缺陷位置、頻率與重啟表現。
- 合格包/分鐘、每包瓶數及每週期包數。
- 冷卻、出料、棧板搬運及驗收測試。
常見採購問題
鬆包就應提高爐溫嗎?
先定位缺陷。組瓶、膜匹配、封口與搬運可能產生相似現象;熱工調整須依材料核准條件。
3×4與4×3可直接互換嗎?
皆為十二瓶,但相對輸送方向的寬度、長度與走膜條件不同,應確認實際方向及樣包。
相關故障排查指南
請Allot Tech審核生產記錄
提供機型、包裝圖面和定時觀察資料;未知條件請標示待確認。