
瓶裝水生產問題診斷
瓶裝水標籤皺褶或歪斜:先確認貼標方式與首次失效階段
成品看起來歪標,不一定需要換貼標機。入爐前就折疊的套標、出機後翹起的自黏標及OPP搭接不穩,分屬不同路徑;先辨識缺陷出現的位置,才能讓修正有依據。
固定同一瓶型與標籤組合,先辨識套標、OPP或自黏標,再比較施標後、收縮冷卻後與包裝搬運後。材料、瓶面與移瓶條件分開觀察,保留基線,由授權人員單項變更後複測。
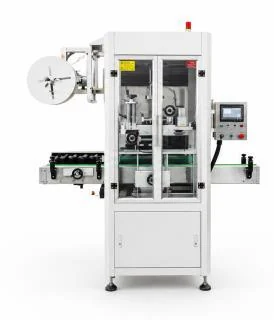
用可觀察的準則定義不良
寫明熱收縮套標、OPP卷膜環繞標或自黏標,保存瓶型輪廓、標籤圖面版次、卷號與定位標記。標籤高度要相對某個明確瓶身特徵描述,不能只說『貼好看一點』。單瓶套標與整組瓶子的收縮外包裝也是不同問題,不應把兩套調整方法混用。
以相同方向拍攝同組樣品,套標比較入爐前與冷卻後,自黏及膠粘路徑記錄瓶面水分、凝結水與約定的觀察時間。啟動、穩定生產、換卷及重啟應分開留樣;只看成品箱照片,無法確認歪斜在貼標時還是搬運時發生。
純算術例子:600瓶中12瓶有標籤缺陷,瓶級比例為2%;另一組600瓶中6瓶不良,為1%。這些不是推薦驗收門檻。皺褶、歪斜、翹邊及編碼難讀分項紀錄;同一瓶同時有兩種缺陷,在瓶級計數仍只算一瓶。前後比較需固定取樣點、包材與等待條件。
沿各貼標路徑找第一個缺陷
貼標出口正常而包裝後才位移,應追蹤導軌接觸、積瓶和包裝交接。只有最終外觀無法認定貼標機是原因,務必比較有共同識別的樣品。
| 第一次看到的缺陷 | 對照資料 | 排查介面 |
|---|---|---|
| 套標在入爐前已折疊或高度偏移 | 切標長度、膜瓶尺寸、定位與施標樣品 | 供膜、開標、施加和瓶體交接,先於爐段調整 |
| 套標施加正常,收縮後才失真 | 核准膜批、瓶型、爐段紀錄及冷卻後樣品 | 薄膜與瓶型的熱處理路徑,依供應商文件複核 |
| 自黏標冒泡或邊緣翹起 | 瓶面水分、表面狀況、料批與觀察齡期 | 材料適配與貼合一致性,不假設用收縮爐改善 |
| OPP搭接或位置反覆偏移 | 標長與定位、搭接樣品、瓶旋轉及粘接紀錄 | 供卷、裁切、轉移與粘接,不套用套標參數 |
固定條件,驗證單項變更
勿旁路護罩或連鎖,手不得靠近供膜輥、切刀、熱熔膠與收縮爐。本頁不提供通用張力、溫度、用膠量或速度;熱與機械調整須由合格人員依實際供應商文件處理。
- 01
保存原始配方、卷批和良品不良品,固定一種瓶型與標材,事先核准位置、外觀與編碼可讀準則。
- 02
從護罩外觀察首次缺陷,先對照包材與瓶面狀況,不同時更改張力、速度和熱條件。
- 03
由授權人員複核規格件、移瓶及施標路徑,一次只變更一項允許的設定或材料,記錄前後狀態與原因。
- 04
重做啟動、穩定運轉及停機重啟對照;套標檢查冷卻結果,膠粘標使用約定的等待及搬運條件。
- 05
檢查後段磨擦、包裝外觀、編碼可讀性及剔除反應,按廠內品質程序核准新組合,不用最佳短影片代替驗收。
確認要修的是材料、施標還是後段
不良跟隨特定標材批次,先做耗材確認;施標階段反覆失效,可能需要保養、規格件或瓶體交接修正;後段才出現的位移,應納入輸送包裝驗證。額定產速提升並不取代原因定位。
改造或新設備提案要明列瓶型和標材、貼標方法、位置與外觀標準、編碼區域、進出瓶條件和受控試驗。套標與收縮爐、OPP和自黏標能力須各自書面確認,不把型錄裡一種設備推定為全部功能。
- 機台型號序號與施標方法
- 瓶型輪廓、標材結構尺寸及圖面版次
- 卷批與保留的良品、不良品樣本
- 施標、收縮冷卻與後段搬運的同組照片
- 原配方、授權變更、計數及重啟紀錄
- 位置、粘附外觀、編碼與剔除準則
常見採購問題
套標皺褶是否只要提高收縮爐熱量?
不一定。入爐前已折疊或錯位,增加熱量未能隔離施標失效。先確認膜瓶組合,對照入爐前與冷卻後樣品,再由授權人員於供應商允許範圍內調整。
為何貼標後正常,包裝後卻歪標?
先確認同組標識瓶的結果。如果首次位移在後段,檢查導軌、積瓶與包裝接觸,把交接納入試驗。不要只憑最終歪標更改貼標機,否則可能錯過造成推移的真正接觸點。
相關故障排查指南
瓶裝水充填機產能不足、頻繁停機如何排查?
瓶裝水充填機產能不足、頻繁停機如何排查? →瓶裝水收縮包裝鬆散、破膜與瓶組歪斜如何處理?
瓶裝水收縮包裝鬆散、破膜與瓶組歪斜如何處理? →鎖蓋後漏水與封口檢查
鎖蓋後漏水與封口檢查 →請Allot Tech審核生產記錄
提供機型、包裝圖面和定時觀察資料;未知條件請標示待確認。