
Resolver problemas no envase de água
Rótulos de garrafas de água enrugados ou tortos: encontre a primeira etapa do defeito
Um sleeve dobrado antes do túnel, um autoadesivo descolando e uma emenda OPP irregular exigem evidências diferentes. Trocar a rotuladora sem localizar a origem pode manter o problema.
Identifique o método e compare o mesmo formato após aplicação, após encolhimento quando houver e depois do manuseio do pacote. Separe material, superfície e transferência antes de testar uma mudança autorizada.
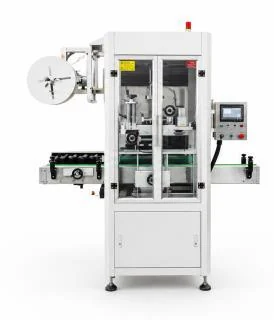
Defina o defeito e o ponto de inspeção
Registre sleeve termoencolhível, OPP de bobina ou autoadesivo. Preserve perfil da garrafa, desenho/revisão, bobina/lote, marca de registro e posição em relação a uma característica definida. Sleeve individual não é o filme do pacote.
Fotografe amostras identificadas nas mesmas vistas. Compare sleeves antes do calor e depois de esfriar; em adesivos registre umidade/condensação e tempo de avaliação. Separe partida, troca de bobina e retomada.
Exemplo, não tolerância: 12 defeituosas em 600 garrafas equivalem a 2%; 6 em outras 600, a 1%. Classifique rugas, inclinação, bordas soltas e código ilegível. Uma garrafa com dois defeitos conta uma vez na taxa por garrafa; mantenha coleta e espera comparáveis.
Localize o primeiro defeito pela tecnologia
Deslocamento iniciado depois da saída exige investigar guias, acúmulo e empacotamento. Foto final não confirma que a rotuladora criou o defeito.
| Primeira observação | O que comparar | Interface a investigar |
|---|---|---|
| Sleeve dobrado ou fora de altura antes do calor | Comprimento de corte, dimensões, registro e amostras aplicadas | Alimentação, abertura, aplicação e transferência antes do túnel |
| Aplicação correta, deformação após encolhimento | Lote de filme, perfil, registro térmico e amostras frias | Conjunto filme–garrafa–processo conforme o fornecedor |
| Autoadesivo com bolhas ou borda levantada | Água/condensação, superfície, lote e idade da observação | Material e contato; não aplicar receita de túnel |
| Emenda ou posição OPP varia | Comprimento/registro, sobreposição, rotação e colagem | Bobina, corte, transferência e união |
Reteste sem misturar variáveis
Não anule proteções nem aproxime mãos de rolos, facas, cola quente ou túnel. Não há temperatura, tensão, velocidade ou quantidade universal de cola nesta página; siga instruções reais com pessoal qualificado.
- 01
Preserve receita, lotes e amostras boas/falhas. Fixe um formato e critérios de posição, aparência e leitura.
- 02
Observe a etapa inicial de fora das proteções. Compare material e garrafa antes de alterar parâmetros.
- 03
Pessoal autorizado revisa peças de formato e transferência. Mude uma variável permitida e registre antes/depois.
- 04
Repita partida, regime e parada/retomada. Inspecione sleeves frios e adesivos no tempo e manuseio acordados.
- 05
Confira atrito posterior, pacote, código e rejeição. Libere pelo procedimento de qualidade, não por uma breve execução favorável.
Delimite material, manutenção e etapas posteriores
Se acompanha um lote, confirme material primeiro. Se repete na aplicação, revise serviço, peças e transferência. Se começa após empacotar, inclua a etapa posterior. Velocidade nominal maior não substitui diagnóstico.
Exija amostras aprovadas, método, posição/aparência, área do código, entrada/saída e teste controlado. Confirme separadamente sleeve/túnel, OPP e autoadesivo na oferta.
- Modelo/série e método de rotulagem
- Perfil e construção/dimensões revisadas do rótulo
- Bobinas/lotes e amostras boas/falhas
- Fotos ao aplicar, esfriar e manusear
- Receita, mudanças permitidas, contagens e retomadas
- Critérios de posição, aderência, código e rejeição
Perguntas frequentes
Mais calor tira rugas do sleeve?
Não necessariamente. Dobras ou posição errada antes do túnel não são isoladas aumentando calor. Confirme filme e garrafa, compare antes/depois e altere apenas dentro do processo autorizado pelo fornecedor.
Por que o rótulo sai reto e chega torto ao pacote?
Confirme que são as mesmas garrafas identificadas. Se o primeiro movimento ocorre depois, avalie guias, acúmulo e contato no pacote, incluindo a transferência no teste.
Guias relacionados
Envasadora de água com baixa produção: como encontrar a causa
Envasadora de água com baixa produção: como encontrar a causa →Fardo de água frouxo, filme rasgado ou garrafas desalinhadas: diagnóstico
Fardo de água frouxo, filme rasgado ou garrafas desalinhadas: diagnóstico →Vazamento após o fechamento
Vazamento após o fechamento →Peça uma análise à Allot Tech
Envie identificação da máquina, desenho da embalagem e registros cronometrados. Indique o que ainda falta confirmar.