
瓶装水生产问题排查
瓶装水标签起皱、歪斜或翘边:先分路线,再找首次失效位置
尚未定位缺陷就更换贴标机,可能让问题原封不动留在生产线上。进收缩炉前已经折叠的套标、不干胶翘边与OPP搭接不稳,需要不同的证据和处理范围,不能使用同一套调机办法。
先确认套标、OPP环绕标还是不干胶。用同一瓶型和标签批次,分别观察施标后、收缩后以及成品包装搬运后。区分材料、瓶面、输送与施标因素,在授权范围内一次只改一个变量,再按约定条件复测。
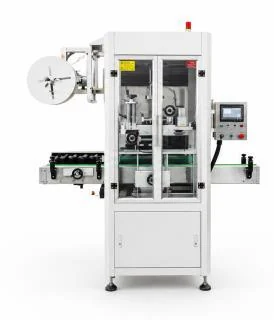
把“标签不好看”改成可以复核的缺陷定义
写明使用的是热收缩套标、OPP卷膜环绕标还是不干胶。保存瓶型轮廓、标签图纸版本、卷膜或批号、定位标记,以及相对某个瓶体特征的标签位置要求。不要把所有薄膜都叫收缩膜,也不要把瓶组外包装的收缩问题与单瓶套标问题混为一谈。
约定一致的拍摄方向和观察时刻。套标要对照进炉前位置与冷却后外观;胶粘路线要记录瓶面水分、冷凝和约定的粘附观察时间。启动、稳定运行、换卷和停机重启分别保存样品,避免只看出机口的一张照片,把后段摩擦误认为贴标机偏差。
仅作算术示例:检查600瓶,12瓶存在标签缺陷,瓶级不良比例为2%;另一次600瓶中6瓶不良,为1%。这不是推荐的验收上限。起皱、歪斜、翘边和喷码不可读应分类记录,但同一瓶有两种缺陷时,在瓶级比例中仍只算一瓶。比较前后必须保持取样位置、等待时间和材料条件一致。
按标签方式定位第一次出现缺陷的阶段
标签在贴标出口正常,却在输送或包装后被推移,应检查导轨接触、积瓶与后段交接。只看到成品包装中的歪标,无法证明缺陷来自贴标机;必须追踪同一组标识样品。
| 首次可见现象 | 对照证据 | 应检查的接口 |
|---|---|---|
| 套标进炉前已经折叠、倾斜或高度错误 | 切标长度、瓶与膜尺寸、定位标记及施标后样品 | 供膜、开标、落标与瓶体移交,先于炉温调整 |
| 进炉前位置正确,收缩后才变形 | 膜批次、瓶型、炉段记录、进出方向及冷却样品 | 材料与瓶型的热收缩路线,按厂家文件确认 |
| 不干胶出现气泡、翘边或粘附不稳定 | 瓶面冷凝或水分、表面状态、标签批次与观察龄期 | 材料适配和贴合过程,不能默认用收缩炉处理 |
| OPP搭接位置或整张标签高度变化 | 标签长度与定位、搭接样品、瓶体旋转和粘接记录 | 卷膜供给、切标、转移和粘接,不套用套标参数 |
保留基线,用受控复测验证改动
不得旁路护罩或联锁,不要把手伸向供膜辊、切刀、热熔胶机构或收缩炉。这里不提供通用温度、张力、速度或用胶量;调整必须遵循实际设备与材料供应商文件,并由合格人员执行。
- 01
保存原配方、合格和不良样品及材料批号,固定一个瓶型与标签结构,先确定位置、外观与编码可读性的验收方式。
- 02
从防护装置外观察第一次出现缺陷的阶段,比较批准的材料和瓶面状态,不在没有证据时同时调整速度、张力和温度。
- 03
由授权人员复核规格件、瓶体转移及对应施标路线;只改变一个允许的材料或设置变量,写清旧值、新值和改动理由。
- 04
重复启动、稳定运行和停机重启测试;套标比较冷却后结果,胶粘标签按约定的等待和搬运条件观察,不把即时外观与放置后结果混比。
- 05
核对后段摩擦、包装外观、喷码可读性及检测剔除响应;新瓶型或标签组合按质量程序放行,不能凭一段最佳运行视频完成验收。
先划清材料、维护和设备变更范围
缺陷跟随某一材料批次时,先完成耗材确认;稳定发生在施标阶段时,可能需要维护、规格件或移瓶接口修正;首次出现在包装后的问题,要把后段输送纳入验证。提高贴标机额定速度不能替代这些原因确认。
新设备或改造方案应列明瓶型与标签样品、实际贴标方式、位置和外观标准、喷码位置、进出瓶条件以及受控验收方法。报价中分别确认套标与收缩炉、OPP和不干胶的能力边界,不用一张套标机照片表示所有方式均已包含。
- 设备型号、序列号与实际施标方式
- 瓶型轮廓与标签材料、尺寸、图纸版本
- 卷膜或耗材批号及保留的合格与不良样品
- 施标后、收缩冷却后和后段搬运后的同组照片
- 原配方、授权改动、缺陷计数和重启观察
- 标签位置、粘附外观、编码可读性和剔除判据
采购商常见问题
提高收缩炉温度就能消除套标皱褶吗?
不一定。进炉前已经折叠或错位时,升温并没有隔离施标问题。先确认瓶型与膜匹配,对照进炉前与冷却后的样品,再在厂家批准的范围内由授权人员调整,不把炉温当成所有皱褶的答案。
贴标机出口正常,为什么包装后歪标?
先确认比较的是同一组标识瓶。如果偏移第一次发生在后段,应检查导轨、积瓶和包装接触,把交接过程纳入测试。不能仅凭成品歪标调整贴标机,否则可能错过真正造成移动的接触点。
相关问题解决指南
让Allot Tech审核问题记录
请提供设备型号、包装图纸和定时观察记录;未知项目注明待确认,以便界定实际需要的服务与设备范围。