
瓶装水生产问题排查
瓶装水日期码漏打、模糊或擦掉:先找到首次失效的位置
装箱时看不到日期码,不一定是打码机没有工作。也可能码跑出了检测视野,或者打上后才被接触磨损。没有定位首次失效点,就换打码机,容易把原问题留在生产线上。
按质量程序隔离可疑产品。在打码后及下游接触后,比较有明确身份的瓶子,同时核对批准的日期、批号和可读性。喷墨、PET瓶身激光与标签打码应分别验证,不能共用一个结论。
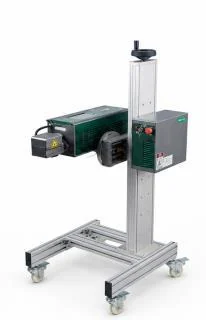
固定样瓶与观察时间,再比较编码
记录瓶或标签材质版本、实际打码区域、设备型号、批准的任务和生产阶段。用相同照明、瓶子朝向与约定读取距离拍摄有编号的样瓶。每次观察都保留产品温度、可见水汽以及打码后经过的时间。
把内容正确与外观清晰分开检查:看得清,不等于批号、日期或模板正确。由质量负责人规定内容、可读性、耐受测试和产品处置规则。打码机的“完成”信号不能代替对瓶子实际编码的检查。
仅为算例,并非实测结果:500瓶中9个码不可读,比例为1.8%;另一独立500瓶窗口有4个,比例为0.8%。明确每个窗口的条件和检验方法。比例下降不能单独证明原因,也不能自动放行之前的可疑库存。
区分四种失效路径
分别保留启动、稳定运行及停机重启样本。在防护外安全观察,不要伸进运行中的设备取瓶。只有最终包装位置的样本,无法证明首次失效发生在哪里。
| 表现 | 保留证据 | 核查边界 |
|---|---|---|
| 刚离开打码区就没有码 | 样瓶身份、批准任务、产品触发与允许读取的状态记录 | 触发、数据和打码执行,先别假设是磨损 |
| 初始清楚,接触后受损 | 同瓶前后照片、首次接触位置及时间间隔 | 下游接触与专业材质/工艺复核 |
| 重启或某瓶型发生偏位、拉伸 | 瓶子朝向、节距、速度基准记录、检测视野 | 输送呈现、时序和瓶型接口 |
| 码很清楚,但日期或批号错误 | 批准主数据、所选任务、换型审核记录 | 数据控制;提高对比度不能修正错误内容 |
只复测一个批准的变化
本文不提供墨水、溶剂、气压或激光功率配方。由合格人员遵守设备隔离、化学品、防护与抽排要求。激光试验还须评估实际瓶材和批准的打码区域,绝不能绕过激光罩或联锁。
- 01
保留原任务、批准数据及正常/可疑样瓶,先约定观察点和测试方法。
- 02
在相同瓶型、表面状态与生产阶段,比较接触前后样本,分别统计错误数据与不可读码。
- 03
由负责的专业人员批准一项设备允许的改变,记录前后状态;不要同时换墨水、瓶子和位置。
- 04
按约定重复启动、稳定及重启窗口,安全验证实际供货的检测/剔除功能并记录响应。
- 05
由质量人员同时判断内容、可读性、耐受性和隔离处置。单机打码演示不等于整线接口验收。
采购前明确究竟要解决什么
若刚打完有清楚的码,之后才失效,应先定义下游接触条件。独立读取正常而检测机报警时,应把呈现与检测设置单独复核。不能预设加干燥机或换激光就能解决所有问题。
向Allot Tech提交证据,书面划分打码方式、批准材质/区域、保留接口、数据责任、是否含检测剔除及联线样瓶测试。喷墨和激光各自需要材质试验,画册瓦数不能证明瓶材适配、产能或编码耐久性。
- 设备型号与实际喷墨/激光/标签路线
- 瓶或标签图纸、材质版本和批次
- 批准的信息、日期基准与任务变更记录
- 同条件观察点照片及时间间隔
- 启动/运行/重启计数与首次破坏性接触
- 质量判据、产品隔离和拟定供货责任
采购商常见问题
换激光打码就不会擦掉吗?
没有通用保证。先区分漏打、数据错误、位置问题及后续损伤。PET直接激光需要具体材质的样瓶试验和专业安全/瓶体评估,不能只比较功率。
检测到有码,就能证明日期和批号正确吗?
不一定。有无、可读与内容正确是不同检查项。明确设备实际核验什么,用批准样本验证,同时对照授权任务数据独立检查。
相关问题解决指南
灌装机产量低的原因排查
灌装机产量低的原因排查 →收缩包装松散、破膜和歪包排查
收缩包装松散、破膜和歪包排查 →旋盖后瓶盖漏水排查
旋盖后瓶盖漏水排查 →贴标起皱与歪标排查
贴标起皱与歪标排查 →液位不一致与欠灌排查
液位不一致与欠灌排查 →输送卡瓶与倒瓶排查
输送卡瓶与倒瓶排查 →让Allot Tech审核问题记录
请提供设备型号、包装图纸和定时观察记录;未知项目注明待确认,以便界定实际需要的服务与设备范围。