
생수 생산 설비 문제 진단
생수 수축 포장이 느슨하거나 찢어지고 병 묶음이 틀어질 때
약한 포장의 원인이 수축 터널보다 앞에서 시작될 수 있습니다. 병과 필름을 공정 순서로 확인해 재료, 정렬, 접합, 이송 중 어느 부분을 개선해야 하는지 판단하세요.
병 버전, 필름 로트, 배열을 고정하고 정렬·포장·접합·터널 출구·배출 중 첫 불량 지점을 찾습니다. 승인 샘플과 실패 샘플은 동일한 진행 방향으로 비교합니다.
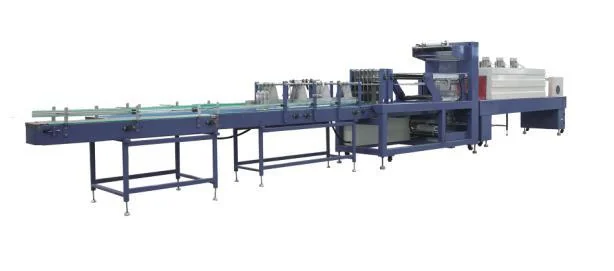
불량 유형과 완성 포장 요구 정의
느슨한 필름, 접합부 열림, 찢어짐, 병 변형, 묶음 틀어짐을 따로 기록합니다. 사진에 접합부·앞쪽·진행 방향을 표시하고 입구 전인지 취급 중인지 구분합니다.
이상적인 연속 계산에서 12,000병/시간은 6병 묶음 33.33팩/분 또는 12병 묶음 16.67팩/분입니다. 손실 전 수치이며 사이클당 팩 수와 방향을 확인해야 합니다.
처음 보이는 결함 위치 확인
관찰은 조사 범위를 줄일 뿐 부품 고장을 확정하지 않습니다. 필름 사양 차이와 이송 손상은 비슷한 파손을 만들 수 있으므로 대조 시험이 필요합니다.
| 첫 불량 | 비교 기록 | 검토 범위 |
|---|---|---|
| 필름 진입 전 묶음이 틀어짐 | 병 치수, 묶음 수, 가이드, 이송 타이밍 | 정렬·투입 |
| 접합 전 주름이나 위치 이동 | 필름 사양·로트·권취 방향·절단 위치 | 재료·필름 공급 |
| 정상 배출 전에 접합이 열림 | 접합 위치와 승인 조건 기록 | 접합 시스템 |
| 출구 정상, 후속 이송 중 파손 | 냉각 시간, 배출 이송, 취급 조건 | 냉각·컨베이어·운송 시험 |
한 조건만 바꾸고 완성 팩으로 검증
모든 포장에 맞는 공통 온도나 필름 두께는 없습니다. 이 글을 근거로 방호를 열거나 뜨거운 부분을 만지고 가열을 조정하지 마세요.
- 01
병 버전, 필름 로트, 충전 상태와 배열을 고정합니다.
- 02
방향을 표시하고 승인된 안전 관찰점에서 샘플을 검사합니다.
- 03
기술자가 필름 공급·접합·터널 기록을 승인 조건과 비교합니다.
- 04
한 변경 뒤 같은 구간에서 양품과 불량 팩을 셉니다.
- 05
출구 직후뿐 아니라 냉각과 실제를 대표하는 취급 뒤에도 확인합니다.
인수 가능한 완성 팩으로 요구 작성
방향, 냉각, 후단 취급을 포함한 양품 팩 속도를 요구하세요. 정렬이나 접합이 제약이라면 해당 모듈을 명시해야 하며 새 터널만으로 투입 문제를 해결한다고 가정하면 안 됩니다.
- 병 도면, 충전 질량, 배열, 팩 치수.
- 필름 종류·사양·로트·승인 공정 범위.
- 접합과 방향이 보이는 승인·불량 사진.
- 첫 결함 위치와 빈도, 시작·재시작 상태.
- 양품 팩/분, 병/팩, 팩/사이클.
- 냉각·배출·팔레트 취급·인수 시험.
자주 묻는 질문
느슨하면 터널 온도를 높여야 하나요?
먼저 결함이 시작되는 곳을 찾으세요. 정렬, 필름 적합성, 접합, 취급도 원인일 수 있으며 열 조정은 승인된 재료 조건에 따라야 합니다.
3×4와 4×3은 같은가요?
둘 다 12병이지만 진행 방향 기준 폭·길이·필름 조건이 달라 실제 방향과 샘플 승인 없이 호환된다고 볼 수 없습니다.
관련 문제 해결 안내
생수 충전기 생산량이 낮고 자주 멈출 때 확인할 사항
생수 충전기 생산량이 낮고 자주 멈출 때 확인할 사항 →캡핑 후 생수 병 누수
캡핑 후 생수 병 누수 →라벨 주름·기울어짐 점검
라벨 주름·기울어짐 점검 →Allot Tech에 운전 기록 보내기
모델, 포장 도면, 같은 시간 구간의 관찰 기록을 보내 주세요. 모르는 조건은 미확인으로 표시해 주세요.