
Resolver problemas de embotellado de agua
Etiquetas de botellas de agua arrugadas o torcidas: encuentre la primera etapa defectuosa
Una etiqueta plegada antes del túnel, un borde autoadhesivo levantado y un solape OPP irregular no tienen el mismo recorrido. Cambiar la etiquetadora sin localizar el defecto puede conservar el problema.
Confirme primero el método de etiquetado. Compare el mismo formato al aplicar, después de encoger si corresponde y tras la manipulación del paquete. Separe material, superficie y transferencia antes de un único cambio autorizado.
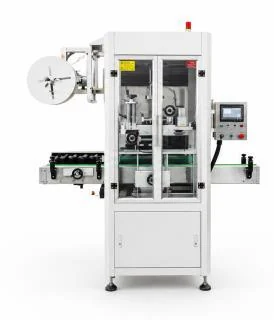
Defina el defecto y un punto de observación repetible
Identifique sleeve termorretráctil, OPP de bobina o autoadhesivo. Guarde perfil de botella, revisión de etiqueta, bobina/lote, marca de registro y posición respecto a un rasgo concreto. El sleeve de una botella no es el film de un paquete de botellas.
Fotografíe muestras identificadas desde la misma vista. En sleeves compare antes del calor y después del enfriamiento. En adhesivos registre humedad/condensación y tiempo de observación acordado. Separe arranque, cambio de bobina y reinicio.
Ejemplo, no tolerancia de aceptación: 12 defectuosas entre 600 botellas son 2%; 6 entre otras 600 son 1%. Clasifique arrugas, inclinación, levantamiento y código ilegible. Una botella con dos defectos cuenta una vez en la tasa por botella; mantenga iguales muestreo y espera.
Diagnostique según el método real
Si se desplaza solo después de la salida, revise contacto con guías, acumulación y empaque. Una foto final no demuestra que la etiquetadora originó el defecto.
| Primera observación | Qué comparar | Interfaz a revisar |
|---|---|---|
| Sleeve plegado, inclinado o mal colocado antes del calor | Longitud de corte, medidas, registro y muestras recién aplicadas | Alimentación, apertura, colocación y transferencia antes del túnel |
| Colocación correcta, deformación después de encoger | Lote de film, perfil, registro del túnel y muestras frías | Conjunto film–botella–proceso térmico conforme al proveedor |
| Autoadhesivo con burbujas o borde levantado | Humedad, superficie, lote y edad de observación | Adecuación del material y contacto; no usar receta de sleeve |
| Solape OPP o posición variable | Longitud/registro, solape, giro de botella y unión | Bobina, corte, transferencia y pegado |
Repita sin mezclar variables
No anule resguardos ni acerque manos a rodillos, cuchillas, adhesivo caliente o túnel. No se prescribe temperatura, tensión, velocidad o cantidad universal de adhesivo; use personal cualificado e instrucciones reales.
- 01
Conserve receta, lotes y muestras buenas/malas. Fije un formato y criterios de posición, apariencia y legibilidad.
- 02
Observe desde fuera de resguardos la primera etapa defectuosa. Compare material y condición de botella antes de cambiar parámetros.
- 03
Personal autorizado revisa piezas de formato, transferencia y ruta. Cambie una sola variable permitida y registre su estado anterior/nuevo.
- 04
Repita arranque, régimen y parada/reinicio. Evalúe sleeves fríos y adhesivos bajo tiempo y manipulación acordados.
- 05
Revise roce posterior, paquete, código y rechazo. Libere la combinación mediante calidad, no por un vídeo breve favorable.
Delimite material, mantenimiento y proceso posterior
Si el defecto sigue una bobina o lote, confirme material. Si se repite al aplicar, revise servicio, piezas y transferencia. Si empieza al empacar, incorpore el proceso posterior. Más velocidad nominal no sustituye el diagnóstico.
Para cambiar equipo exija muestras aprobadas, método, posición/apariencia, ubicación de código, condiciones de entrada/salida y prueba controlada. Confirme por separado sleeves/túnel, OPP y autoadhesivos en la oferta.
- Modelo/serie y método de etiquetado
- Perfil y construcción/dimensiones revisadas de etiqueta
- Bobinas/lotes y muestras buenas/malas
- Fotos al aplicar, enfriar y manipular
- Receta, cambios permitidos, recuentos y reinicios
- Criterios de posición, adhesión, código y rechazo
Preguntas frecuentes
¿Más calor elimina arrugas del sleeve?
No necesariamente. Si está plegado o mal colocado antes del túnel, más calor no aísla el fallo de aplicación. Confirme el conjunto y compare muestras antes/después dentro del proceso permitido por el proveedor.
¿Por qué la etiqueta sale recta y llega torcida al paquete?
Compruebe que compara las mismas botellas identificadas. Si el primer desplazamiento es posterior, revise guías, acumulación y contacto del empaque e incluya la transferencia en el ensayo.
Guías relacionadas
Llenadora de agua con baja producción: cómo localizar la pérdida
Llenadora de agua con baja producción: cómo localizar la pérdida →Paquetes de agua flojos, film roto o grupos torcidos: diagnóstico
Paquetes de agua flojos, film roto o grupos torcidos: diagnóstico →Fugas después del taponado
Fugas después del taponado →Solicite una revisión a Allot Tech
Envíe la identificación del equipo, el plano del envase y registros cronometrados. Marque los datos que faltan.