
แก้ปัญหาการผลิตน้ำบรรจุขวด
ฉลากขวดน้ำย่นหรือเอียง: หาขั้นแรกที่เกิดข้อบกพร่อง
สลีฟพับก่อนเข้าอุโมงค์ ขอบกาวเปิด และรอยซ้อน OPP ไม่สม่ำเสมอต้องใช้หลักฐานต่างกัน เปลี่ยนเครื่องโดยไม่หาต้นทางอาจทำให้ปัญหาเดิมอยู่
ยืนยันวิธีติดฉลากก่อน เทียบขนาดเดียวหลังติด หลังหดถ้ามี และหลังขนย้ายแพ็ก แยกวัสดุ ผิว และส่งต่อก่อนทดสอบหนึ่งการเปลี่ยนที่ได้รับอนุญาต
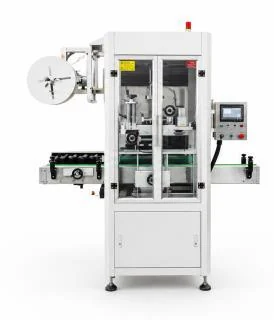
นิยามข้อเสียและจุดสังเกตที่ทำซ้ำได้
ระบุสลีฟหดด้วยความร้อน OPP จากม้วน หรือกาวในตัว เก็บรูปขวด แบบ/รุ่นแก้ไข ม้วน/ล็อต มาร์ก และตำแหน่งเทียบลักษณะขวดที่กำหนด สลีฟหนึ่งขวดไม่ใช่ฟิล์มหุ้มแพ็กหลายขวด
ถ่ายตัวอย่างระบุรหัสเดียวกันในมุมเดียว สลีฟเทียบก่อนร้อนและหลังเย็น ฉลากกาวบันทึกน้ำ/ควบแน่นและเวลาสังเกตที่ตกลง แยกเริ่มเดิน เปลี่ยนม้วน และเริ่มใหม่
ตัวอย่างไม่ใช่เกณฑ์รับ: เสีย 12 จาก 600 เป็น 2%; 6 จากอีก 600 เป็น 1% แยกย่น เอียง เปิดขอบ และโค้ดอ่านไม่ได้ ขวดหนึ่งมีสองข้อเสียให้นับครั้งเดียวในอัตราต่อขวด รักษาจุดเก็บและเวลารอเท่ากัน
ระบุข้อเสียแรกตามวิธี
เลื่อนเฉพาะหลังออกเครื่องให้ดูรางนำ สะสม และแพ็ก ภาพสุดท้ายไม่พิสูจน์ว่าเครื่องฉลากเป็นต้นเหตุ
| สิ่งที่พบแรก | หลักฐานเทียบ | จุดตรวจ |
|---|---|---|
| สลีฟพับหรือผิดสูงก่อนร้อน | ความยาวตัด ขนาด มาร์ก และตัวอย่างสวม | ป้อน เปิด สวม และส่งต่อก่อนอุโมงค์ |
| สวมถูกแต่เสียหลังหด | ล็อตฟิล์ม รูปขวด บันทึกอุโมงค์ และตัวอย่างเย็น | ฟิล์ม–ขวด–ความร้อนตามผู้จัดหา |
| กาวในตัวเป็นฟองหรือขอบเปิด | น้ำ ผิว ล็อต และเวลาสังเกต | วัสดุเหมาะสมกับสัมผัส ไม่ใช่สูตรสลีฟ |
| รอยซ้อน OPP หรือตำแหน่งเปลี่ยน | ความยาว/มาร์ก รอยซ้อน การหมุน และการยึด | ม้วน ตัด ส่งต่อ และติด |
ทดสอบซ้ำโดยไม่ปนตัวแปร
อย่าข้ามการ์ดหรือเข้าใกล้ลูกกลิ้ง ใบมีด กาวร้อน และอุโมงค์ ไม่มีอุณหภูมิ แรงตึง ความเร็ว หรือปริมาณกาวทั่วไป ต้องใช้ผู้ชำนาญและคำแนะนำจริง
- 01
เก็บสูตร ล็อต และตัวอย่างดี/เสีย ตรึงขนาดและเกณฑ์ตำแหน่ง รูป และโค้ด
- 02
สังเกตขั้นแรกจากนอกการ์ด เทียบวัสดุและผิวก่อนพารามิเตอร์
- 03
ผู้ได้รับอนุญาตดูชิ้นส่วนขนาดและส่งต่อ เปลี่ยนหนึ่งตัวแปรที่อนุญาตและบันทึกเดิม/ใหม่
- 04
ทำซ้ำเริ่ม คงที่ และหยุด/เริ่ม สลีฟตรวจเย็น กาวตรวจตามรอ/ขนย้ายที่ตกลง
- 05
ดูถูช่วงหลัง แพ็ก โค้ด และคัดทิ้ง อนุมัติผ่านคุณภาพ ไม่ใช่เพียงเดินสั้นที่ดูดี
แยกวัสดุ บำรุงรักษา และช่วงหลัง
ถ้าตามล็อตให้ยืนยันวัสดุก่อน ถ้าเกิดซ้ำขณะติดให้ดูบริการ ชิ้นส่วนขนาด หรือส่งต่อ ถ้าเริ่มหลังแพ็กให้รวมช่วงหลัง ความเร็วตามป้ายสูงขึ้นไม่แทนการวินิจฉัย
ขอตัวอย่างอนุมัติ วิธี ตำแหน่ง/รูป พื้นที่โค้ด ทางเข้า/ออก และทดสอบควบคุม แยกยืนยันสลีฟ/อุโมงค์ OPP และกาวในตัวในใบเสนอราคา
- รุ่น/หมายเลขและวิธีฉลาก
- รูปและโครงสร้าง/ขนาดรุ่นแก้ไข
- ม้วน/ล็อตและตัวอย่างดี/เสีย
- ภาพสวม เย็น และขนย้าย
- สูตร การเปลี่ยนอนุญาต จำนวน และเริ่มใหม่
- เกณฑ์ตำแหน่ง ยึดติด โค้ด และคัดทิ้ง
คำถามที่พบบ่อย
เพิ่มความร้อนอุโมงค์ทำให้สลีฟหายย่นไหม?
ไม่เสมอ การพับหรือตำแหน่งผิดก่อนอุโมงค์ไม่ถูกแยกสาเหตุด้วยความร้อนเพิ่ม ยืนยันฟิล์ม/ขวดและเทียบก่อน/หลังในกระบวนการที่ผู้จัดหาอนุญาต
ทำไมฉลากตรงตอนออกแต่เอียงในแพ็ก?
ตรวจว่าเทียบขวดรหัสเดียวกัน ถ้าเริ่มเลื่อนทีหลังให้ดูรางนำ สะสม และสัมผัสแพ็ก แล้วรวมส่งต่อในการทดสอบ
คู่มือที่เกี่ยวข้อง
เครื่องบรรจุน้ำผลิตได้น้อยและหยุดบ่อย: ตรวจหาสาเหตุอย่างไร
เครื่องบรรจุน้ำผลิตได้น้อยและหยุดบ่อย: ตรวจหาสาเหตุอย่างไร →แพ็กน้ำหลวม ฟิล์มหดฉีก และกลุ่มขวดเอียง: ตรวจต้นเหตุ
แพ็กน้ำหลวม ฟิล์มหดฉีก และกลุ่มขวดเอียง: ตรวจต้นเหตุ →ขวดน้ำรั่วหลังปิดฝา
ขวดน้ำรั่วหลังปิดฝา →ให้ Allot Tech ตรวจสอบบันทึก
ส่งรุ่นเครื่อง แบบบรรจุภัณฑ์ และข้อมูลที่ระบุเวลา พร้อมแจ้งเงื่อนไขที่ยังไม่ทราบ