
瓶装水生产问题排查
瓶装水收缩包装松散、破膜、歪包:沿工序找到首次缺陷
成品包不牢,原因可能早于收缩炉。先追踪瓶组和膜在每一阶段的状态,才能判断应审核材料、组瓶、封口还是出料,而不是凭外观猜测温度。
固定瓶型、膜批次和排列,找出缺陷首次出现于组瓶、包膜、封口、炉出口还是出料搬运。将合格样包与失败样包按相同方向对比,再提出设备或服务需求。
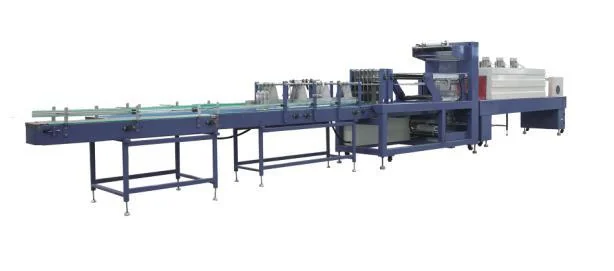
定义缺陷与最终成品包要求
松膜、封口开裂、膜撕裂、瓶体变形和瓶组歪斜应分别描述。拍摄合格与失败样包,显示接缝、前沿和输送方向,并记录缺陷在入炉前还是搬运时出现。
理想连续算例:12,000瓶/小时相当于六瓶包33.33包/分钟,或十二瓶包16.67包/分钟,尚未扣除损失。需确认每周期出几包及包装方向,不能把周期/分钟直接当作瓶/小时。
按首次可见缺陷定位审核责任
观察只是缩小排查范围,不能未经对照试验断定部件故障。破膜可能涉及不合适的膜规格,也可能是在设备过渡处受到损伤。
例如,观察到出炉后的膜破口,不能直接认定是温度原因。先检查进炉前同一位置是否已有划伤,再检查破口是否集中在固定瓶型、材料批次或封口位置。包装离开热区后的稳定状态、正常搬运后是否散包,也应分别记录。记录的是第一处可见变化,不是在运行设备上伸手检查;现场检查由合格人员按设备程序安排。
| 首次缺陷 | 应记录或对照 | 需审核的范围 |
|---|---|---|
| 包膜前瓶组已经歪斜 | 瓶尺寸、组瓶数量、导向位置和过渡时序 | 组瓶及进料 |
| 封口前膜起皱或位置漂移 | 膜规格批次、卷向、走膜和切膜位置 | 材料与送膜 |
| 正常出料前接缝已经打开 | 接缝位置、材料批准的封口条件记录 | 膜接头与封口系统 |
| 出炉时正常,后续松散或破膜 | 冷却时间、出料过渡和实际搬运条件 | 冷却、输送与运输测试 |
一次只改变一个因素,复测完整成品包
没有适用于所有瓶装水包装的统一炉温或膜厚。本文不能用作开防护、接触热部件或调加热的依据,需采用机型与材料批准的工艺说明。
- 01
固定瓶型版本、膜批次、灌装状态和瓶组排列。
- 02
标记输送方向,在批准的安全观察点逐段检查样包。
- 03
由合格技术人员对照供应商批准条件审核送膜、封口和炉参数记录。
- 04
记录一项变更后,在同一时间窗口统计合格包与废包。
- 05
冷却并完成代表性搬运后检查,不仅看刚出炉时是否收紧。
把维修或采购要求写成可验收的成品结果
明确指定方向、冷却和后段搬运条件下的合格包及目标速率。如果问题源于组瓶或封口模块,应单列该范围;仅增加收缩炉不能解决已证实的进料问题。
验收一台包装机,应把瓶型、瓶数排列、膜材料版本、托盘或纸箱条件、观察区间以及缺陷分类一起冻结。单看运行速度或一包外观漂亮的样品,无法确认整线所需的合格包速。若是多通道或一次输出多包,必须说明计的是成包数量还是机器周期;换算后的包速还需要与灌装出口的实际合格瓶速比较,并单独记录重启损失。
- 瓶图纸、装满后的重量、排列与成品包尺寸。
- 膜类型、规格、批次和供应商工艺窗口。
- 带接缝与方向标记的合格及缺陷包照片。
- 缺陷首次位置、频率、启动和重启表现。
- 合格包/分钟、每包瓶数、每周期包数。
- 冷却、出料、码垛搬运与拟定验收测试。
采购商常见问题
松包是否应该直接提高收缩炉温度?
先找到缺陷起点。组瓶、膜匹配、封口和出炉搬运都可能导致相似外观;任何热工调整都应由技术人员按材料批准窗口进行。
3×4和4×3排列能直接互换吗?
两者都是十二瓶,但相对输送方向的宽度、长度、走膜和组瓶条件不同,应批准实际方向与样包,不能只凭瓶数判断兼容。
相关问题解决指南
让Allot Tech审核问题记录
请提供设备型号、包装图纸和定时观察记录;未知项目注明待确认,以便界定实际需要的服务与设备范围。