
瓶装水生产问题排查
瓶装水包装缺瓶或多瓶:逐个交接点核对实物瓶数
成品瓶数不对,可能从进瓶间隙开始,也可能在转移时掉瓶,或者只被检测系统错误判定。生产计数器记录的是设定事件,未必证明每包实际装了多少瓶。
按质量流程隔离可疑包装,先规定批准的瓶数和排列。关联分组前、转移后与成品样本,把实物缺瓶、检测误剔除及总计数差异分别记录。
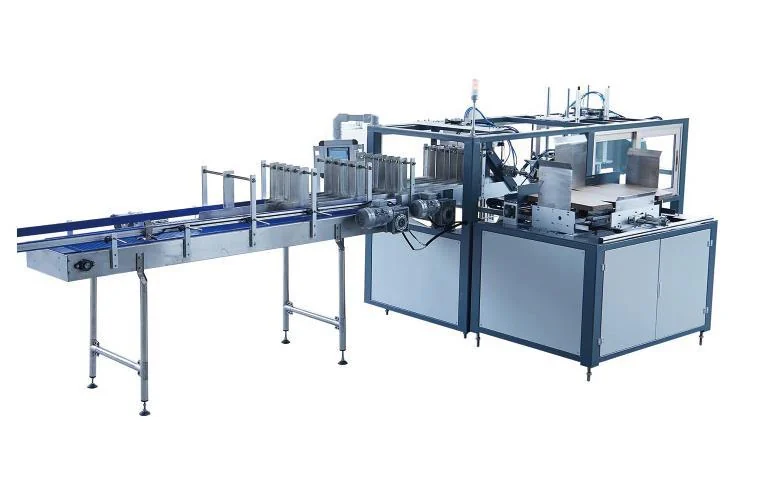
先定义每包瓶数与计数单位
固定批准SKU、瓶/包装图纸、进瓶通道和包装材料批次。说明观察单位是瓶、组、循环、包还是箱;每循环两包与一包,不能不经换算就用相同循环数当作实物包数。
通过批准的安全方式核对内容,并把样本关联到上游瓶组。重量或传感器脉冲不能自动证明精确瓶数,除非针对实际灌装差异、包装皮重和缺陷集合验证了方法。完整性与产品处置由质量负责人定义。
仅为算例:规格要求12瓶,实物11瓶是缺瓶,13瓶是多瓶。400包中8包瓶数错误,比例为2%。这不是实测表现或允许缺陷率;缺瓶和多瓶应分别统计,不以总体相抵。
找到第一个计数分歧点
在防护外比较稳定和停机重启,将实物内容、机器计数与检测决策保留为三条记录。
| 表现 | 证据 | 核查范围 |
|---|---|---|
| 包装前的瓶组已经缺瓶 | 编号瓶组、通道间隙和首次事件 | 供瓶、分组及允许的同步配置 |
| 瓶组正确,转移后缺瓶 | 关联转移前后瓶组与安全观察 | 交接或搬运丢瓶,不只核查名义排列 |
| 实物正确,检测机却剔除 | 参考瓶数、批准配方、检测剔除记录 | 呈现、检测任务与挑战测试 |
| 总计数不符,但样包完整 | 计数单位、清零区间、返工和剔除台账 | 计数口径及对账,不直接认定机械故障 |
重复同条件瓶数挑战测试
不得在运转的包装机内增减瓶、绕过防护、停用缺瓶功能或按网页修改传感器逻辑。合格人员须遵守实际原厂隔离和测试流程,不能因计数器后来平衡而放行可疑包装。
- 01
保留批准瓶数/排列、原配方和正常/可疑瓶组,约定实物参考与检测挑战方法。
- 02
比较稳定和重启时的进瓶、转移后与成品样本,事件数与受影响包数分开。
- 03
由专业人员复核首次失效边界,批准一项允许修正并记录部件及前后设置。
- 04
在相同SKU、材料和时间窗口复测,安全验证实际供货的完整性检测及剔除。
- 05
质量综合审核瓶数、包装完整性、隔离和返工对账,再进行联线验收。
明确分组、转移或检测范围
进瓶就缺瓶与包装过程中丢瓶不是同一任务,误剔除又是第三类。更换高产能包装机或加速生产线,本身不能识别或消除首次瓶数不匹配。
向Allot Tech提供批准包装单位、关联样本和实际计数口径,书面划分分组/转移、换型件、是否含检测剔除、控制责任、返工及联线验收。画册有装箱机,不等于已包含特定完整性传感器。
返工重新进入的包装需要单独标识,不能当作新的正常产出重复统计。记录拆包、补包和再检查由谁执行,并保留原缺陷与最终处置的关联。若无法把受影响的瓶组对应到成品,先完善追踪方法,不能凭订单总数接近就推定所有包装完整。
- 设备身份、批准瓶数及排列
- 瓶/包装图纸、通道与材料批次
- 分组前、转移后、出口关联样本
- 计数单位、清零、返工及剔除对账
- 稳定/重启记录和批准挑战样本
- 产品处置及机械/控制/检测责任
采购商常见问题
称整包重量就能证明没有缺瓶吗?
需要验证实际灌装波动、包装皮重和目标缺陷,不能自动等同于完整性。保留独立实物计数和质量批准的挑战方法。
线上的总瓶数对了,就能证明每包完整吗?
不能。先确认计数对象及剔除、返工、清零规则。总数可能相符,但个别包装仍然缺瓶或多瓶。
相关问题解决指南
灌装机产量低的原因排查
灌装机产量低的原因排查 →收缩包装松散、破膜和歪包排查
收缩包装松散、破膜和歪包排查 →旋盖后瓶盖漏水排查
旋盖后瓶盖漏水排查 →贴标起皱与歪标排查
贴标起皱与歪标排查 →液位不一致与欠灌排查
液位不一致与欠灌排查 →输送卡瓶与倒瓶排查
输送卡瓶与倒瓶排查 →日期码漏打与模糊
日期码漏打与模糊 →吹干后瓶身仍带水
吹干后瓶身仍带水 →换瓶型后的启动废品
换瓶型后的启动废品 →让Allot Tech审核问题记录
请提供设备型号、包装图纸和定时观察记录;未知项目注明待确认,以便界定实际需要的服务与设备范围。