
ボトル水設備の不具合診断
水ボトルのシュリンク包装が緩い・破れる・傾く原因の調べ方
弱い包装の原因がトンネルより前にあることもあります。ボトル群とフィルムを工程順に確認し、材料・集積・シール・移送のどこを改善すべきか判断します。
同じ容器、フィルムロット、配列を維持し、最初の不良が集積、包み、シール、トンネル出口、排出のどこで生じるか特定します。承認サンプルと不良を同じ方向で比較します。
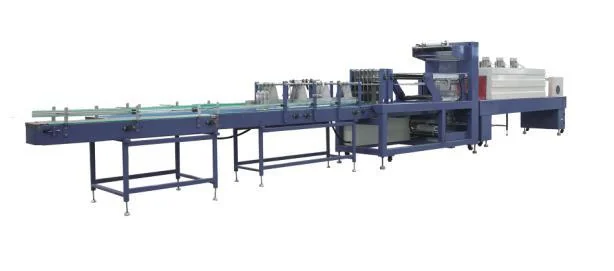
不良の種類と必要な包装状態を定義する
フィルムの緩み、シール開き、裂け、容器変形、配列の傾きを区別します。継ぎ目、先端、進行方向を写し、トンネル前か搬送中かも記録します。
理想連続計算では12,000本/時に対し、6本包は33.33包/分、12本包は16.67包/分です。損失前の数値で、1サイクル当たりの包数と方向を別途確認します。
最初に見える不良を追う
観察は調査範囲を絞るためのものです。材料仕様違いや移送時の損傷など、似た外観の原因を対照試験で確認します。
トンネル出口でフィルムが破れていても、加熱条件が原因とは限りません。入口前の傷、容器の接触部、シール位置、材料ロットと発生位置を順に照合します。冷却後に緩むのか、通常の搬送で初めて崩れるのかも別の記録にします。運転中に熱部、刃物、ボトル群へ手を入れず、停止点検は型式別の手順に従って有資格の担当者が行います。
| 発生段階 | 比較する記録 | 確認範囲 |
|---|---|---|
| 包む前からボトル群が傾く | 容器寸法、集積数、ガイドとタイミング | 集積・入口 |
| シール前にしわや位置ずれ | ロット、巻き方向、走行、切断位置 | 材料・フィルム供給 |
| 正常排出前に継ぎ目が開く | 継ぎ目位置と承認シール条件 | 接合・シール装置 |
| 出口は正常だが後で緩む・裂ける | 冷却、移送、取扱条件 | 冷却・搬送・輸送試験 |
条件を固定し完成包で再試験する
全包装共通のトンネル温度やフィルム厚はありません。本記事を根拠にカバーを開け、熱部品に触れ、加熱を変更しないでください。
- 01
容器版、フィルムロット、充填状態、配列を固定する。
- 02
方向を示し承認された安全観察点で段階別サンプルを確認する。
- 03
技術者が供給・シール・トンネル記録を承認条件と比較する。
- 04
一つの変更後、同じ時間に良品包と不良包を計数する。
- 05
冷却と代表的取扱後も確認し、出口直後の外観だけで合格にしない。
受入可能な包装結果を要求する
方向、冷却、後段取扱を含めた良品包装速度を指定します。集積やシールが制約なら該当モジュールを明記し、トンネル交換だけで入口問題が解決すると仮定しません。
再試験では容器、配列、フィルム版、トレー条件と観察区間を固定します。見栄えのよい一包だけで連続運転の良品能力を判断しないでください。多列式や一周期に複数包を出す機種では、周期数と実際の良品包数を明記してから充填出口の良品ボトル数と比較します。再起動の損失、冷却後の外観、合意した搬送条件での安定性も受入記録に含めます。
- 容器図面、充填質量、配列、包寸法。
- フィルム種類・仕様・ロット・承認条件。
- 継ぎ目と方向が見える良品・不良写真。
- 最初の不良位置、頻度、起動・再起動状態。
- 良品包/分、容器/包、包/サイクル。
- 冷却、排出、パレット取扱、受入試験。
よくある質問
緩い包は温度を上げれば直りますか?
まず発生箇所を確認します。集積、材料適合、シール、後段取扱にも原因があり、熱調整は材料承認条件に従う必要があります。
3×4と4×3は同じですか?
どちらも12本ですが進行方向に対する幅・長さとフィルム条件が異なるため、実際の方向とサンプルを承認します。
関連する問題解決ガイド
Allot Techへ運転記録を送る
機種、容器図面、時間をそろえた観察記録をお送りください。不明条件は未確認と明記してください。